
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

關鍵詞
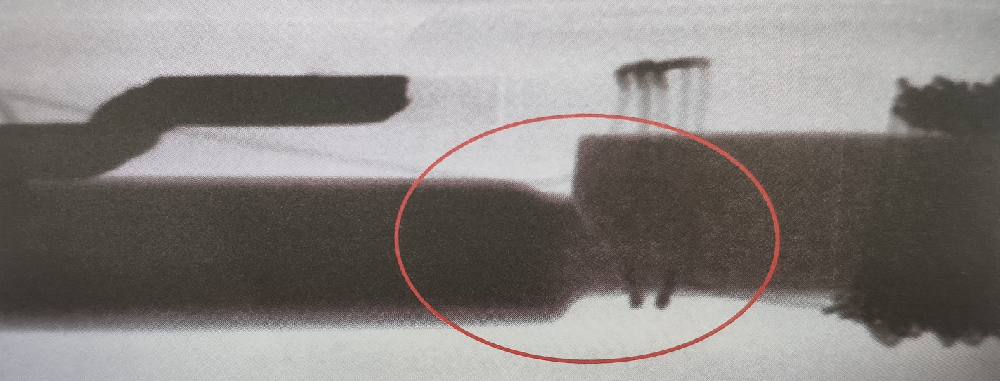
如上圖所示:為磁鐵斷裂的圖片;我們在塑料制品加工注塑成型時;首先要保證在成型前磁鐵是完整的。磁鐵斷裂主要是受到外力的作用造成的,所以在成型時,注射壓力對于磁鐵斷裂影響最大,從各方面的因素考慮都是基于如何降低注射壓力。比如降低保壓壓力、升高材料溫度、加快流動性,都是最終降低
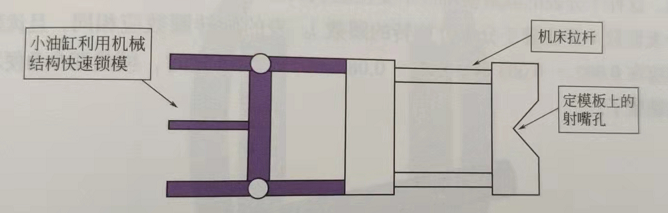
一、直立式AC/DC注塑機系列:該機型主要是針對連接線、各類電子、電腦數據線以及電源插頭線的注塑成型等,塑料制品廠注塑產品精確標準要求不高,一般以PVC、PE等塑膠料注塑為主導,適合于該產品的具體適用機型規格一般鎖模力從15T到35T不等,因各廠家機型的具體容模量,配置等有異,在選購前一定要求廠家
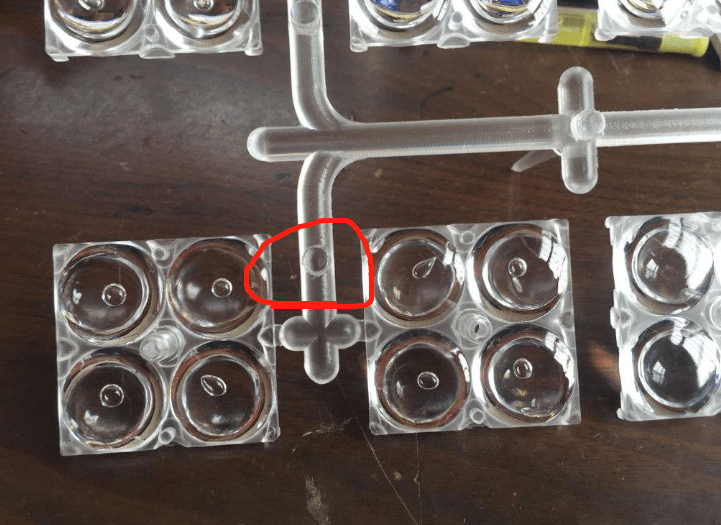
注塑加工廠家有氣泡出現在較厚的制品,表面脹大,切開后斷面有氣泡成因及解決辦法:1、加料過程中沒控制好量,導致注射壓力過高,只需調整加料量即可;2、冷卻時間不足。可以在機器外使用冷壓模降溫冷卻;3、溫度過高,會在制品中出現分解黑線的現象。若分解情況輕微,只需適當降溫。如果整個機筒分解,只能是
為了確保塑料制品的強度和剛性,而又不致使塑件的壁厚過厚,可以在塑件的適當部位設置加強筋。加強筋還可以避免塑件的變形,注塑加工在某些情況下,加強筋還可以改善塑件在注塑加工成型過程中塑料流動的情況。⑴、加強筋的厚度不應大于壁厚的1/2,以免引起塑件表面縮影;同時從成型流動性考慮,最小不宜低于0.8mm。⑵
注塑加工廠在注塑生產外殼時,冷卻是一個特殊的過程,外殼兩端的冷卻速度會比中心區域的冷卻速度快一點,而接近外殼中心處的離形腔的冷卻速度是最慢的。因此,在熱量釋放中,塑料模具的離形腔是最慢的,兩端材料雖然已經固化,但隨著外殼中心處熔體的冷卻,外殼整體的收縮還會繼續存在。又由于尖