
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

注塑成型是一門工程技術(shù),它所涉及的內(nèi)容是將塑料轉(zhuǎn)變?yōu)橛杏貌⒛鼙3衷行阅艿闹破贰?a href="http://m.sihualu.cn/product/" target="_self">開模注塑注射成型的重要工藝條件是影響塑化流動和冷卻的溫度,壓力和相應的各個作用時間。
1、料筒溫度:注射模塑過程需要控制的溫度有料筒溫度,噴嘴溫度和模具溫度等。前兩程溫度主要影響塑料的塑化和流動,而后一種溫度主要是影響塑料的流動和冷卻。每一種塑料都具有不同的流動溫度,同一種塑料,由于來源或牌號不同,其流動溫度及分解溫度是有差別的,這是由于平均分子量和分子量分布不同所致,塑料在不同類型的注射機內(nèi)的塑化過程也是不同的,因而選擇料筒溫度也不相同。
2、噴嘴溫度:噴嘴溫度通常是略低于料筒最高溫度的,這是為了防止熔料在直通式噴嘴可能發(fā)生的"流涎現(xiàn)象"。噴嘴溫度也不能過低,否則將會造成熔料的早凝而將噴嘴堵死,或者由于早凝料注入模腔而影響制品的性能。
3、模具溫度:模具溫度對塑料制品的內(nèi)在性能和表觀質(zhì)量影響很大。模具溫度的高低決定于塑料結(jié)晶性的有無、制品的尺寸與結(jié)構(gòu)、性能要求,以及其它工藝條件(熔料溫度、注射速度及注射壓力、模塑周期等)。
深州市華民機械有限公司,從事塑料制品行業(yè)二十余年,擁有豐富的產(chǎn)品研發(fā)、生產(chǎn)經(jīng)驗,是一家值得客戶信任的優(yōu)質(zhì)供應商。華民公司擁有自己獨立的塑料模具設(shè)計團隊、塑料模具制造車間、塑料制品加工車間。公司創(chuàng)辦以來,通過不懈努力,與德國歐登多木工機械、邁克威力木工機械、韓國(厚地)食品機械配套合作多年,深受
①調(diào)節(jié)及控制料流速度,防止倒流。當注射壓力消失后, 封鎖型腔,使尚未冷年固化的塑料不會倒流回分流道。②熔體經(jīng)過澆口時,會因剪切及擠壓而升溫,有利于熔體的填充型腔。③在多腔注塑模具中,當分流道采用非平衡布置時,可以通過改變澆口的大小來控制進料量,使各腔能在差不多相同的時間內(nèi)同時充滿,這稱為人工平衡進料。
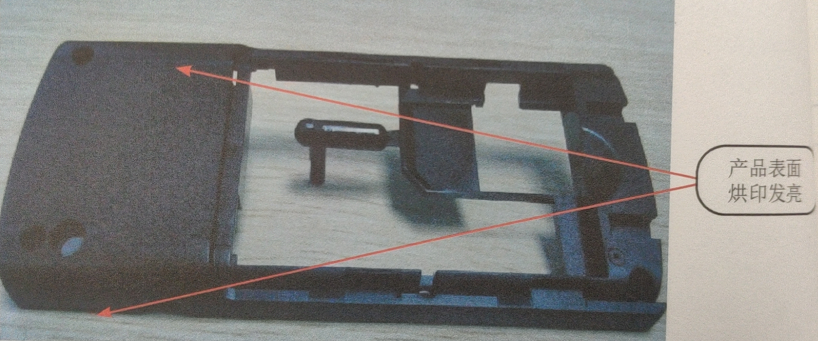
現(xiàn)象:塑料制品表面為細紋面,在成型中由于氣體沒有完全排出而導致產(chǎn)品表面烘印發(fā)亮難改善,不能滿足品質(zhì)要求。產(chǎn)品物征:材料: ABS+PCHI-1001BN顏色 :黑色產(chǎn)品重(單件):5.68g水口重:11.66g(4)不良原因分析不良原因分析:①塑料模具為1x2的機殼,模具流道較長,進膠口方式為點入進膠,熔料流至進膠口附近,由于速度慢及壓力
當規(guī)件的側(cè)回較況。所需的抽芯距離不大,但所需抽芯力較大時,可采用斜滑塊機構(gòu)進行側(cè)向分型與抽芯,斜滑塊抽芯機構(gòu)的模具俗稱膠杯模,其特點是利用拉鉤的拉力和彈贊的推力驅(qū)動斜滑塊作斜向運動.在塑件被推出脫模的同時由斜滑塊完成側(cè)向分型與抽芯動作。斜滑塊抽芯機構(gòu)通常用于外側(cè)抽芯,根據(jù)抽芯位置

操作:注塑生產(chǎn)完成后把產(chǎn)品放入指定的位置,規(guī)范操作。產(chǎn)品設(shè)計:改變產(chǎn)品厚度設(shè)計,要保證壁厚能承受產(chǎn)品的變形力,或做預變形校隊正的結(jié)構(gòu)設(shè)計來改善翹曲現(xiàn)象。材料:1、檢查塑料干燥程度及含水量; 2、檢查塑料成型收縮效率,比較材料供應商建議值與實際收縮量之差異,或在模具