
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

加工方面:
(1)加工壓力過大、速度過快、充料愈多、注射、保壓時間過長,都會造成內應力過大而開裂。
(2)調節開模速度與壓力防止快速強拉制件造成脫模開裂。
(3)適當調高模具溫度,使制件易于脫模,適當調低料溫防止分解。
(4)預防由于熔接痕,塑料降解造成機械強度變低而出現開裂。
(5)適當使用脫模劑,注意經常消除模面附著的氣霧等物質。
(6)制件殘余應力,可通過在成型后立即進行退火熱處理來消除內應力而減少裂紋的生成。
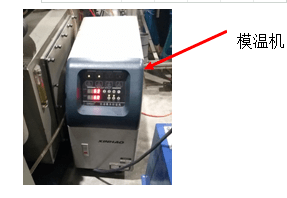
塑料加工看生產什么材料,有些材料中大多含有很多種添加劑,加工過程中多少會有一些揮發或分解,還是有毒的,如果是綠色的材料應該就沒什么問題了。1、注塑:注塑是一種工業產品生產造型的方法。產品通常使用橡膠注塑和塑料注塑。注塑還可分注塑成型模壓法和壓鑄法。注射成型機(簡稱注射機或注塑機)是
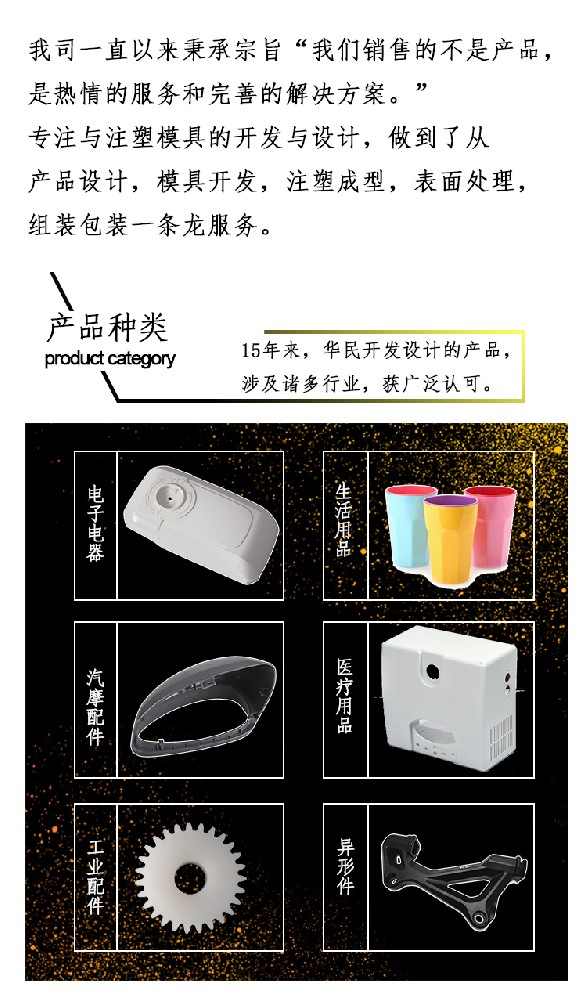
注塑加工廠在注塑生產外殼時,冷卻是一個特殊的過程,外殼兩端的冷卻速度會比中心區域的冷卻速度快一點,而接近外殼中心處的離形腔的冷卻速度是最慢的。因此,在熱量釋放中,塑料模具的離形腔是最慢的,兩端材料雖然已經固化,但隨著外殼中心處熔體的冷卻,外殼整體的收縮還會繼續存在。又由于尖
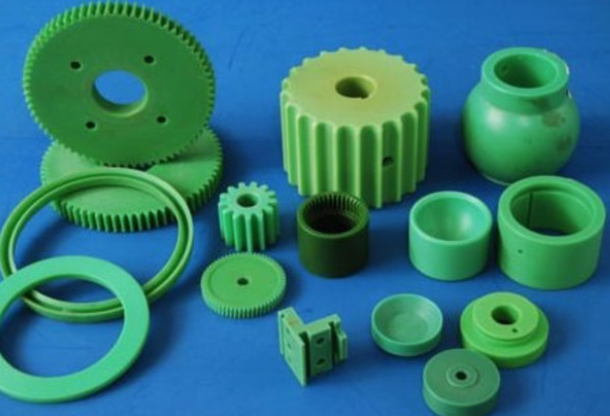
注塑加工廠在注塑生產塑料制品時會遇到產品邊緣有邊角發生;然而注塑件邊角有毛邊大多發生在模具的分合位置上,如動模和靜模的分型面,滑塊的滑配部位、鑲件的絕隙、頂桿孔隙等處。 注塑件
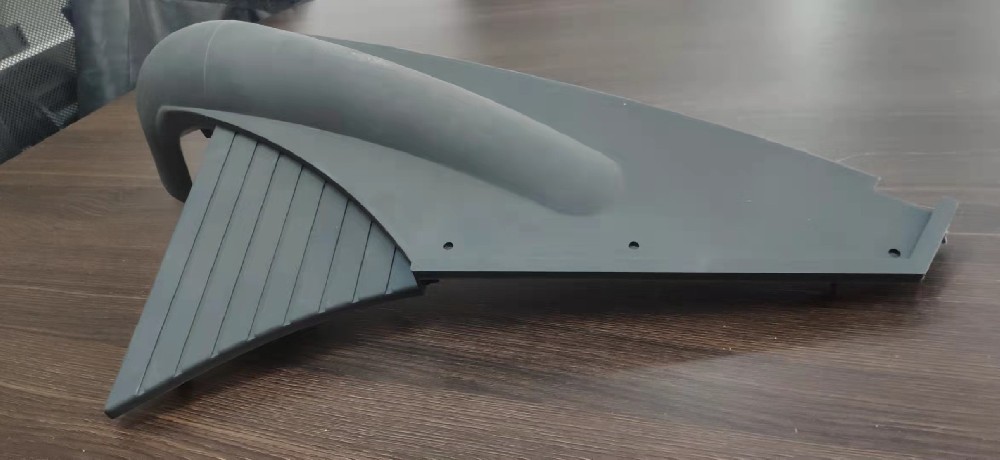
塑料制品的翹曲變形是塑料件常見的成型質量缺陷。 塑料件的題曲變形主要是因為塑料件受到了較大的應力作用,主要分為外部應力和內部應力,當大分子間的作用力和相互維結力承受不住這種應力作用時,塑料件就會發生旭曲變形。外部應力導致的想曲變形此類翹曲變形主要為制件頂出變形,產生的原因為模
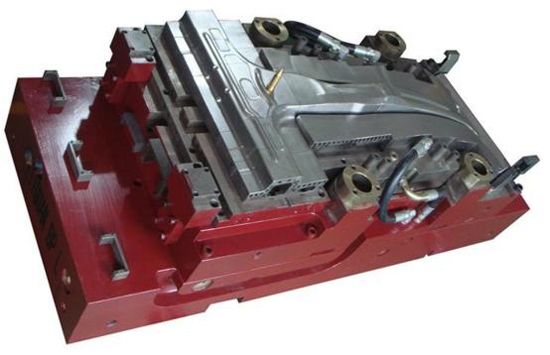
模具加工工藝規程的內容要求1)模具或零件的名稱、圖號、材料、加工數量和技術要求等標題欄;2)毛坯尺寸和供貨狀態;3)工藝定位基準;4)成型件的加工方法和順序;確定各工序的加工余量、工序尺寸和公差要求以及工裝、設備的配置;5)各工序的工時定額;6)確定裝配基準裝配順序、方法和要求;7)確定試模要求和驗收標準。