
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

自工業(yè)注塑制模發(fā)展以來,如何保持模具表面恒溫一直困擾著人們。
在注塑成型中,成品的冷卻時間占注塑生產(chǎn)周期的70%。主要原因是在傳統(tǒng)模具制造中,溫度控制或冷卻水路只能直線鉆孔。關(guān)鍵熱點通常不在冷卻熱傳播范圍內(nèi),因此無法有效冷卻。
為了保持溫度恒定,制造商先后使用隔板、散熱器、散熱管等。還試圖將塊層壓在一起,并在模具上安裝結(jié)構(gòu)復雜的鉆孔裝置。如何快速、低成本地完成制造業(yè)已成為一個大問題。
1997年,麻省理工學院Sachs教授提出了注塑模具隨形冷卻技術(shù)的概念,設(shè)計了與零件輪廓一致的冷卻通道,被認為是控制注塑模具溫度的解決方案。然而,隨形冷卻增加了模具制造的設(shè)計難度和復雜性,使大多數(shù)傳統(tǒng)制造商望而卻步。
3D打印技術(shù)作為智能制造的代表性制造技術(shù),近年來在我國制造業(yè)得到了廣泛的應(yīng)用。直接金屬激光燒結(jié)(DMLS)技術(shù)可在生產(chǎn)過程中將優(yōu)化的隨形冷卻水路集成到模具中。確保散熱更快、更均勻,可降低模具中的熱應(yīng)力,延長模具的使用壽命。塑料產(chǎn)品的質(zhì)量和零件的尺寸精度也得到了提高,并減少了翹曲和變形。
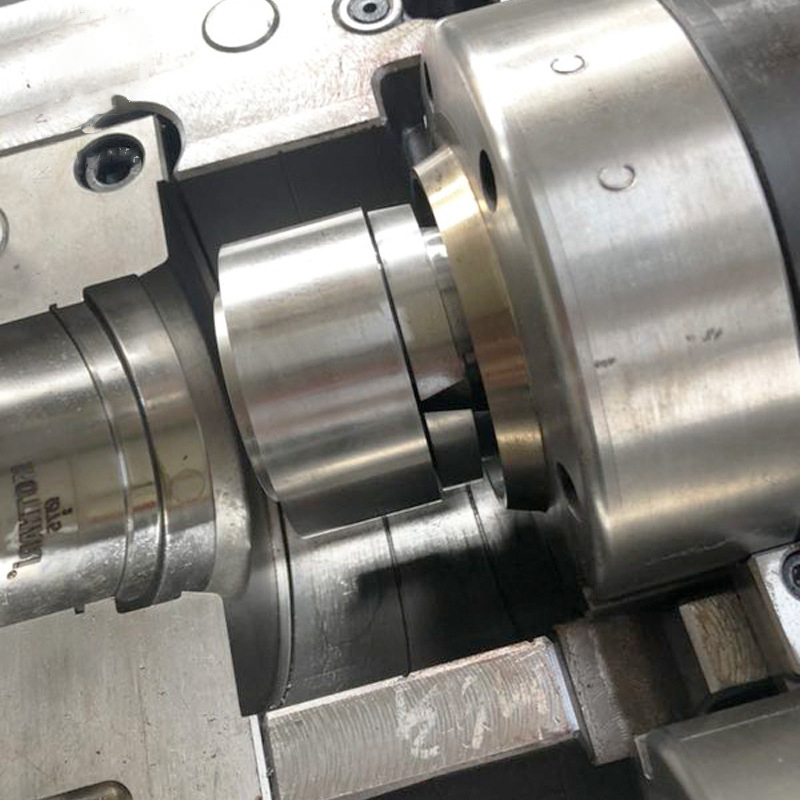
此外,3D打印技術(shù)在成型復雜結(jié)構(gòu)方面的優(yōu)勢擺脫了傳統(tǒng)機器加工的成型限制,使復雜結(jié)構(gòu)的隨形冷卻通道(隨形通道)從設(shè)計到現(xiàn)實。該工藝還可以大大縮短注塑模具的生產(chǎn)周期。
在許多不同的行業(yè),使用激光燒結(jié)進行電子制造已經(jīng)成為一種可行的解決方案。需要強調(diào)的是,該技術(shù)不僅在快速成型環(huán)境中可行,而且在一系列復雜產(chǎn)品的生產(chǎn)中也可行。
此外,您還將看到更多的輕型隨形冷卻模具解決方案和金屬3D打印應(yīng)用案例,從設(shè)計、材料到工藝,探索3D打印隨形冷卻應(yīng)用,見證TCT增材制造的可能性。
以前,傳統(tǒng)模具加工主要受制于產(chǎn)品的細長多特征的結(jié)構(gòu),模具鑲件無法上運水,導致傳統(tǒng)注塑面臨成型困難、周期過長、效率低下等問題。現(xiàn)在,3D打印技術(shù)使注塑零件的冷卻能力大幅提升。3D打印隨形水路可以更加均勻地接近產(chǎn)品外壁,減少冷卻盲點,從而更快更好地帶走熱量,讓注塑效率和產(chǎn)品光潔度大幅提升,同時還能有效解決產(chǎn)品的變形開裂問題,提高成品的良品率。
注塑加工中,ABS塑料,具有較大的機械強度和良好的綜合性能, 在電子工業(yè)、機械工業(yè)、交通運輸、建筑材料、玩具制造等工業(yè)中占有重要的位置, 特別是稍微大型的箱體結(jié)構(gòu)以及受力元件, 需要電鍍的裝飾件更是離不開這種塑料。 ABS塑料的溫度與熔融粘度的關(guān)系有別于其他無定型塑料。在熔化過程
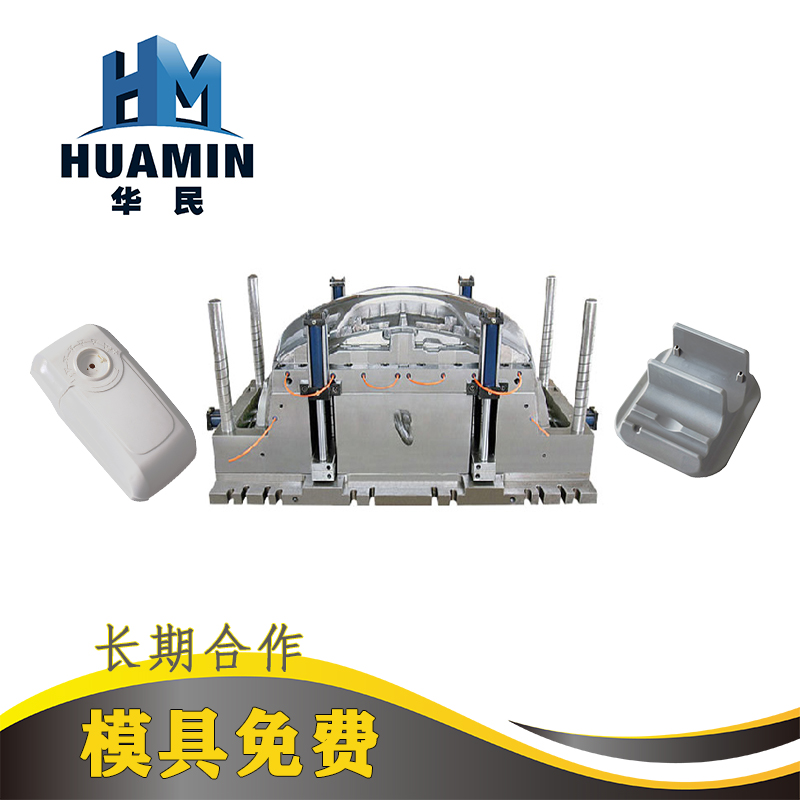
塑料模具是塑料加工工業(yè)中和塑料成型機配套,賦予塑料制品以完整構(gòu)型和準確尺寸的工具。由于塑料品種和加工方法繁多,塑料成型機和塑料制品的結(jié)構(gòu)又繁簡不一,所以塑料模具的種類和結(jié)構(gòu)也是多種多樣的。我們在使用塑料模具時,經(jīng)常會遇到模具損耗的問題,這是什么原因造成?1、塑料模具主要工作零件的材料的問題,選材
表面處理的方法及技巧 塑料制品的表面處理主要方法可歸納以下7點。(1)化學藥品處理法 該法主要是利用硫酸-重鉻酸鉀等化學品水溶液對塑料表面進行處理,從而引入極性基團來增強涂膜對塑料表面附著力。該法可用于各種塑料制品,但由此引起三廢處理問題。(2)表面
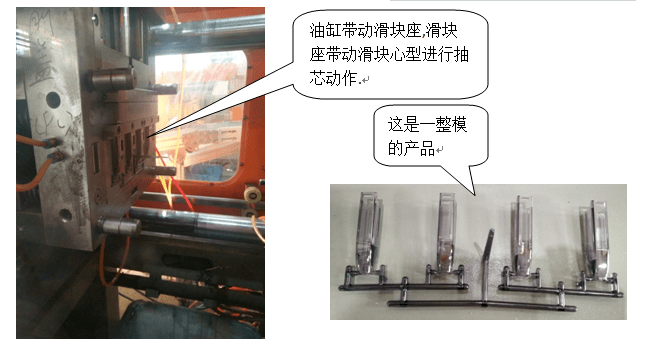
一、有利于得到穩(wěn)定的尺寸由于塑料模具溫度得到了恒定的控制,塑料產(chǎn)品收縮均衡,相對產(chǎn)品的尺寸更加容易得到控制, 有利于提高尺寸精度.二、有利于型腔的充填對于流動性差、粘度高的塑料,提高模具溫度可以提高其充填性能,節(jié)省生產(chǎn)周期時間. 充填得快,可大大地改善產(chǎn)品的流痕、結(jié)合線等不良狀況.三、有利于得到最佳的外觀模具溫
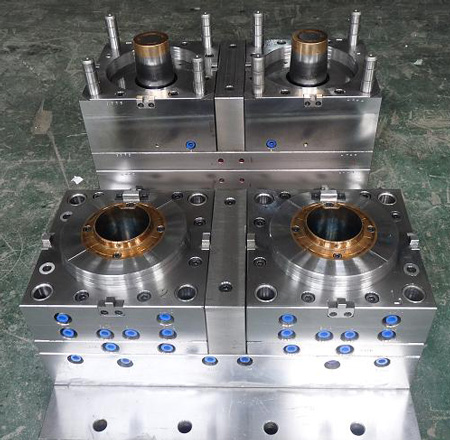
本文為大家分析一下注塑件常見的6種缺陷的造成原因和注塑模具的改善措施以及成型的改善措施,歡迎大家指正和討論,有需要模具定制的可以聯(lián)系我廠,價格和實力都是值得的。