
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

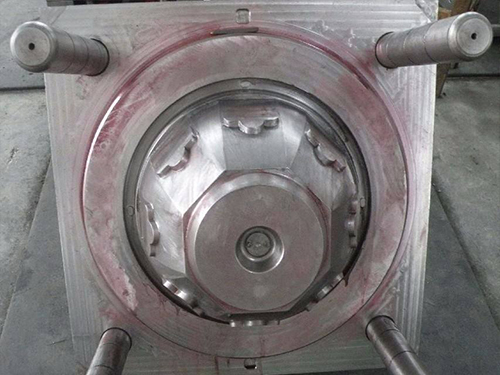
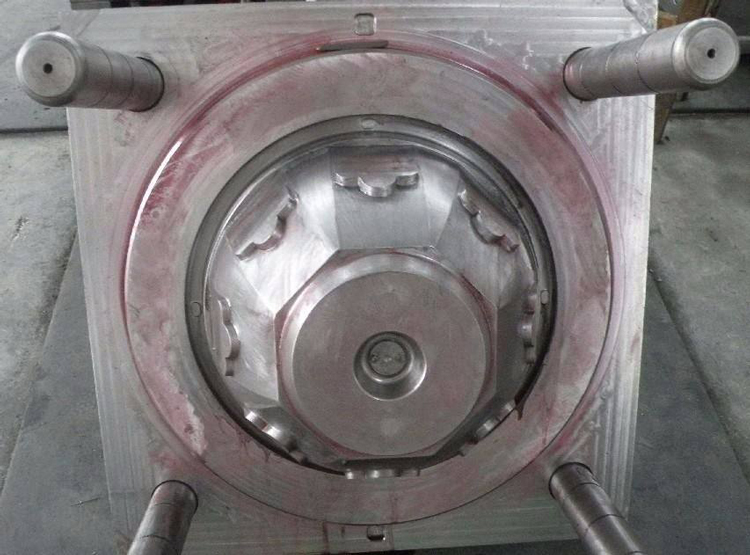
注塑溫度是影響注塑壓力的重要因素。注塑機料筒有5~6個加熱段,每種原料都有其合適的加工溫度(詳細(xì)的加工溫度可以參閱材料供應(yīng)商提供的數(shù)據(jù))。 注塑溫度必須控制在一定的范圍內(nèi)。溫度太低,熔料塑化不良,影響成型件的質(zhì)量,增加工藝難度;溫度太高,原料容易分解。在實際的注塑成
注塑塑料制品有色差是注塑中常見的缺陷,色差影響因素眾多,涉及原料樹脂、色母、色母同原料的混合、注塑工藝、注塑機等,塑料加工廠家在實際的生產(chǎn)過程中一般從以下五個方面來進(jìn)行色差的控制。1.消除注塑機及模具因素的影響要選擇與注塑主品容量相當(dāng)?shù)淖⑺軝C,如果注塑機存在物料死角等問題,最好更換設(shè)備。對于模具
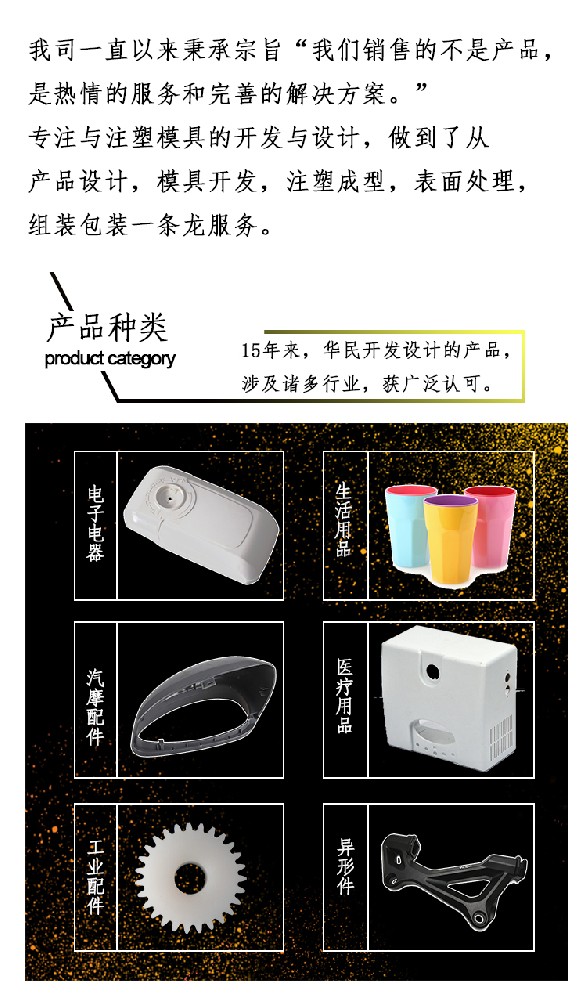
注塑加工廠家在生產(chǎn)中,對改性尼龍材料有很強的吸濕性,加工前需充分干燥,可在80~90℃熱風(fēng)中循環(huán)干燥至含水量不超過0.3%為止,并應(yīng)防止干燥后在吸濕。高溫時易氧化降解,超過300℃時分解,在滿足成型工藝的前提下,應(yīng)避免溶體溫度過高,并應(yīng)避免在料筒內(nèi)滯留時間過長。流動性極好,溢邊值為0.02mm,左
HOTLINE
聯(lián)系人:史經(jīng)理
HOTLINE
微信\電話:13932815220
ADDRESS
地址:河北省深州市大屯鎮(zhèn)孤城工業(yè)區(qū)
 網(wǎng)站首頁
 電話咨詢
 返回頂部